
深圳市永佳润金属有限公司电子焊锡材料开发制造销售于一体的厂商
 一手货源
 库存充足
 售后服务
 质量保障
15820477555(李经理)

热搜关键词: 有铅锡条37/63 138℃低温焊锡丝S… 不锈钢材质专用锡线 废锡回收
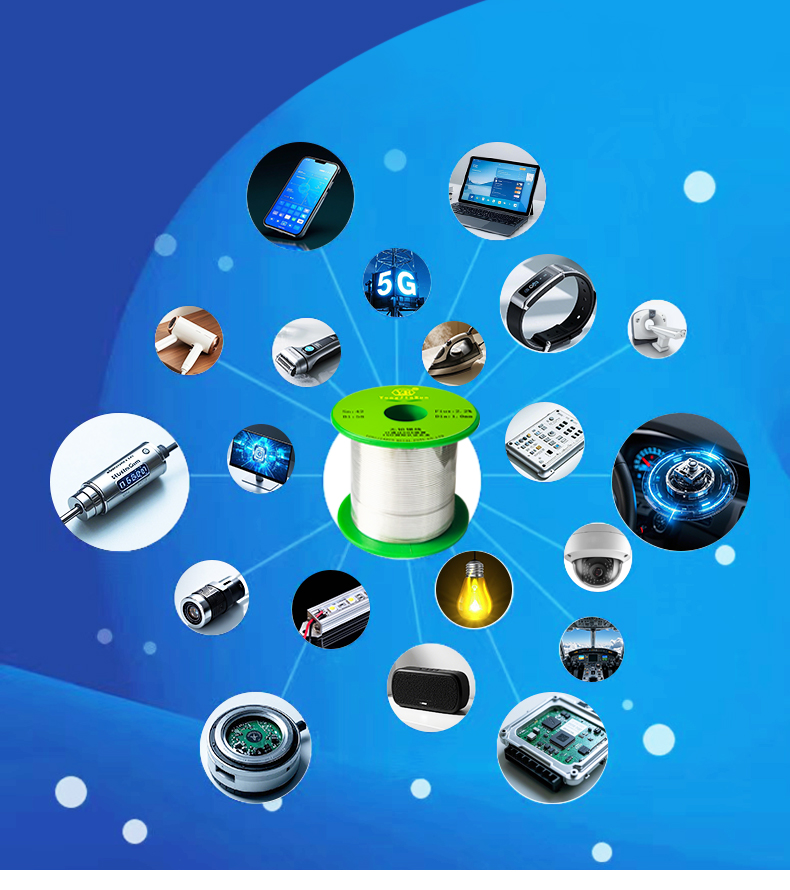
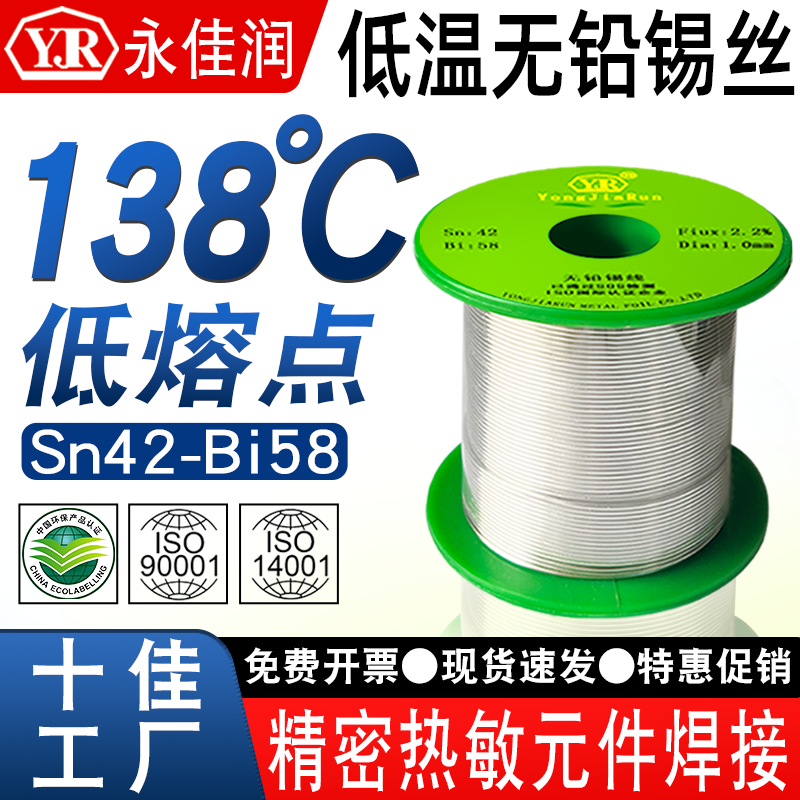
低温焊接,核心就是选用低熔点锡基合金,降低熔化温度,保护不耐高温的元器件。行业主流两大低温合金体系: 1、Sn42Bi58 锡铋合金,熔点 138℃; 2、Sn48In52 锡铟合金,熔点 118℃。
温度越低,对元器件越友好,但合金本身的物理特性也会变化。锡铋合金脆性偏大;锡铟里面铟属于贵重金属,原材料成本会高出很多。
低温焊锡丝技术门槛比普通焊锡丝高很多。合金配比轻微偏移,熔点就会发生明显漂移;同时低温合金流动性、助焊剂匹配都需要专门调试。很多小作坊做不好低温焊料,熔点忽高忽低,焊接的时候出现 “半熔状态”,大量虚焊。
另外还有特殊的 100℃抗冻无铅锡丝,不是焊接温度低,而是焊接完成后的焊点,可以长期在极寒低温环境下工作,很多客户容易把 “焊接低温” 和 “耐低温服役” 搞混淆,选型一定要区分清楚。
深圳市永佳润金属作为高新技术企业,完整布局低温焊材产品线:118℃锡铟、138℃锡铋低温焊锡丝,配套低温锡条,还有 100℃抗冻无铅锡丝,锡铋银多元低温合金。依托 20 人研发团队,精准调配合金配比,光谱检测严控成分,保障熔点稳定。可做 ODM 定制,针对热敏元器件、柔性电路板等低温焊接场景提供整套方案。
低温焊接几个避坑要点: 1、低温合金熔点低,烙铁温度不能开太高,否则焊料熔化过快,极易烫坏器件; 2、锡铋合金脆性相对大,产品如果长期高频振动,要评估结构是否适配,不能盲目选用低温焊料; 3、锡铟合金成本高,只在 118℃这种极低温度需求场景使用,普通 138℃工况优先锡铋控制成本; 4、不要拿普通焊锡丝硬焊热敏器件,烙铁调低温度也没用,合金熔点摆在那里,圈内吐槽:“巧妇难为无米之炊,烙铁再降温也改不了合金熔点”。
总结:正规源头工厂的专用低温合金焊锡丝,完全适合低温焊接;普通无铅焊锡丝并不适合热敏器件低温焊接。选型分清是焊接需要低温,还是成品使用环境需要耐低温,结合成本、振动工况综合判断,优先拿样品上机实测。
从普通充电器、蓝牙耳机,到主板、传感器、电源模块,整个电子行… 【详情+】
现在很多元器件属于 “娇生惯养选手”,热敏芯片、塑料外壳器件… 【详情+】

 扫描关注我们
 扫描查看手机网站

