
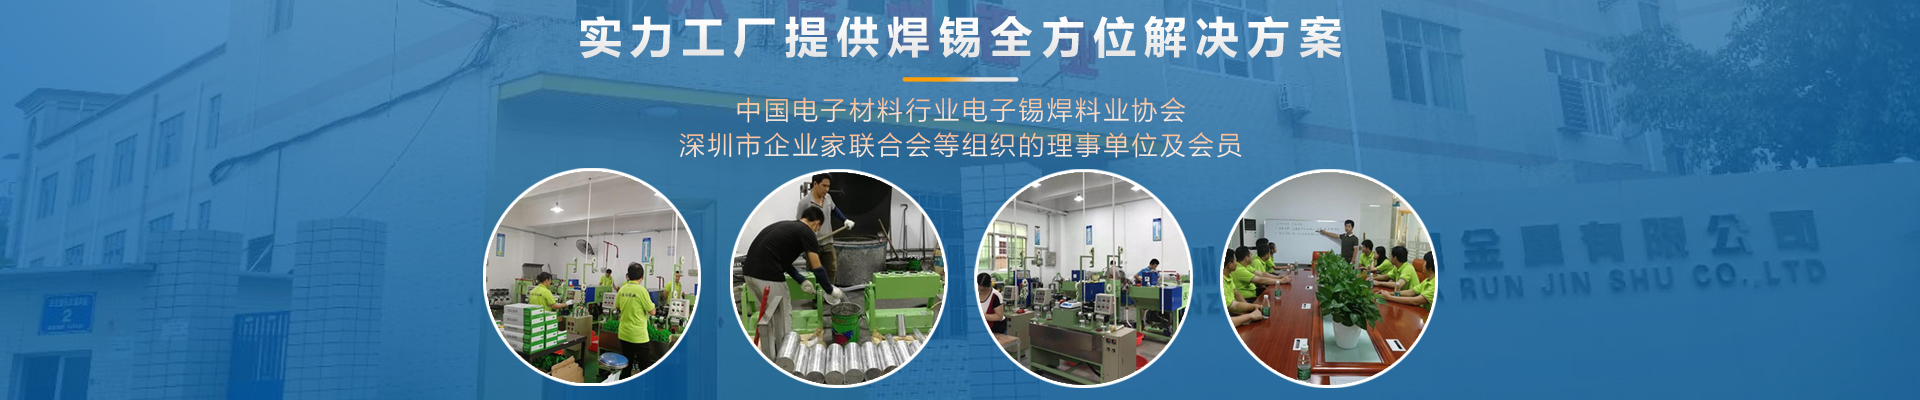
深圳市永佳润金属有限公司电子焊锡材料开发制造销售于一体的厂商
 一手货源
 库存充足
 售后服务
 质量保障
15820477555(李经理)

热搜关键词: 有铅锡条37/63 138℃低温焊锡丝S… 不锈钢材质专用锡线 废锡回收
杂质超标是焊锡难焊的头号元凶。锡料里面铁、铜、金、镍等杂质超标,会直接降低锡液流动性,焊点发灰发暗,铺展变差。 小作坊用粗提纯回收锡,杂质控制差,同样型号,焊接手感天差地别。正规工厂会用光谱仪监控每一批次,严控杂质。永佳润金属每一批产品光谱仪抽检,二十余道质检工序,严控杂质,保障合金纯度,减少因为原料问题带来的焊接困难。
很多人只看合金牌号,忽略助焊剂。同样的锡合金,助焊剂活性不够,焊盘稍微有点氧化就不上锡;助焊剂配比失衡,焊接就会疯狂炸锡、飞溅。 免清洗、高活性、低烟雾、水洗型助焊剂,适合的场景完全不同。比如焊盘氧化严重,就需要高活性助焊剂;精密电路板,又不能活性太高,防止腐蚀电路板。 小厂只能采购现成通用助焊剂,没有调试能力;具备研发实力的工厂,可以根据客户工况调配助焊剂。永佳润 20 人研发团队,可以调整助焊剂体系,匹配手工焊、自动焊锡机等不同设备,降低焊接操作门槛。
焊锡丝拉丝、绕线工艺不好,线材内部助焊剂分布不均匀,一会助焊剂多炸锡,一会助焊剂少不上锡;线径公差波动大,自动焊锡机送丝卡顿,也会主观感觉 “这个锡丝很难焊”。
再好的焊锡丝,遇到下面情况也会很难焊: ①焊盘严重氧化、生锈、脏污; ②焊台温度设置错误,温度过低锡液流动性差; ③烙铁头氧化发黑,导热差; ④焊接不锈钢、铝,却拿普通焊锡丝硬焊。圈内梗:普通锡丝焊不锈钢,属于 “强行开 buff,再强装备也救不了”。
实操怎么快速判断一款焊锡丝好不好焊? 1、固定烙铁温度,固定焊盘条件,做对比测试; 2、观察:锡丝融化后是不是快速铺展开,焊点光亮;炸锡飞溅是否在合理范围; 3、自动焊锡机测试送丝顺不顺,有没有卡丝; 4、焊不锈钢、铝件,务必选用专用焊锡丝,不要拿普通无铅锡丝尝试。
误区提醒:不是越贵就越好焊。如果你的工况简单,普通标准型号就足够;复杂基材、低温工况,才需要特种合金。
总结:正规源头厂家合格的焊锡丝,整体焊接体验流畅;但市面上非标劣质产品,会出现很难焊接的情况。好不好焊,看纯度杂质、助焊剂配方、加工工艺,同时也要排除焊盘、烙铁温度等外部因素。拿到新产品,优先做上机对比测试,就能直观感受焊接性能。
从普通充电器、蓝牙耳机,到主板、传感器、电源模块,整个电子行… 【详情+】
现在很多元器件属于 “娇生惯养选手”,热敏芯片、塑料外壳器件… 【详情+】

 扫描关注我们
 扫描查看手机网站

