
深圳市永佳润金属有限公司电子焊锡材料开发制造销售于一体的厂商
 一手货源
 库存充足
 售后服务
 质量保障
15820477555(李经理)

热搜关键词: 有铅锡条37/63 138℃低温焊锡丝S… 不锈钢材质专用锡线 废锡回收
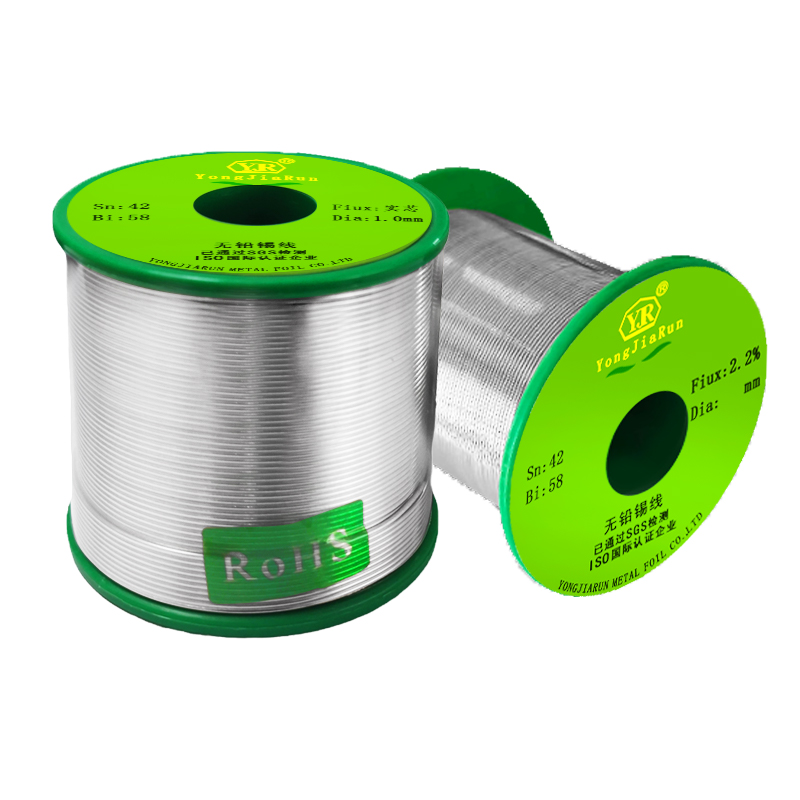
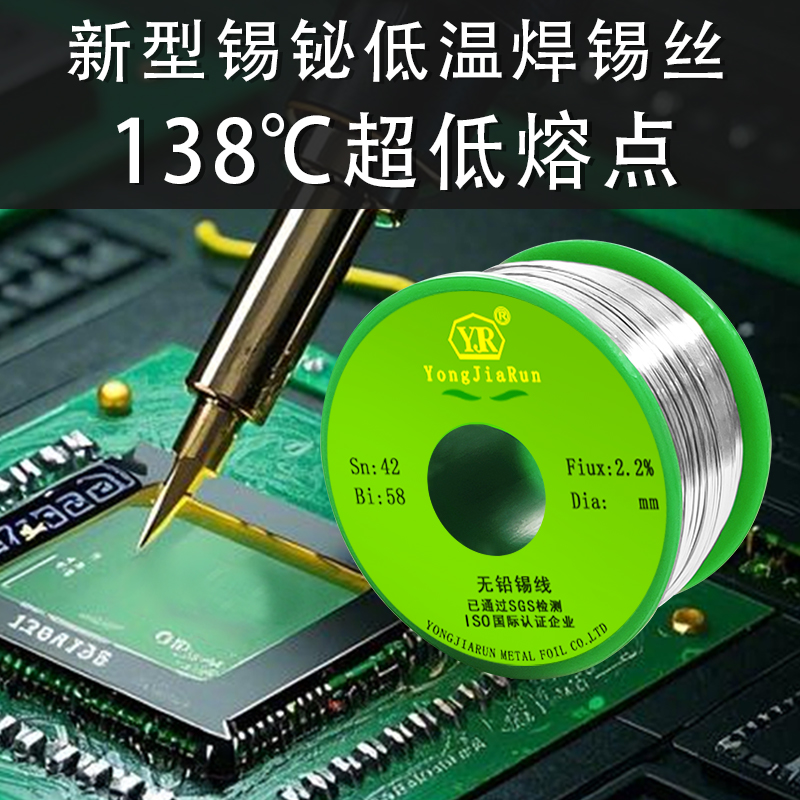
现象:明明用了低温焊锡丝,塑料、芯片还是烧坏。 原因:烙铁温度设置过高;焊接时间太长,热量传导扩散。 ✅解决:下调烙铁温度;缩短单点焊接时间;焊接时可以借助散热夹具辅助元器件散热。
现象:焊锡熔化了,但焊盘不浸润,焊点哑光灰暗。 原因①焊盘氧化严重,未做清理;②烙铁温度过低,热输入不足,焊料半熔融;③低温合金配比不达标,杂质超标。 ✅解决:打磨清理焊盘;适当调高烙铁温度;选用光谱检测的正规工厂低温焊锡丝。
现象:焊接完看着很漂亮,冷却拨动直接裂开。 原因:锡铋合金本身脆性大;焊点还没有完全凝固就晃动元器件,产生内部微裂纹。这是低温焊锡丝最高发故障。 ✅解决:焊接完成后保持元器件不动,静置数秒完全冷却之后再移动;高频振动工况评估改用锡铋银改良合金,或者换回传统焊锡丝。
现象:焊接过程噼里啪啦,细小锡珠到处飞溅,容易造成电路板隐性短路。 原因:助焊剂受潮;焊盘有油污水分;助焊剂配比不匹配低温合金。 ✅解决:焊锡丝密封保存防潮;清理焊盘油污水分;选用针对低温合金调试的专用助焊剂版本。
现象:标注 138℃锡铋,开到 180℃还很难熔开。 原因:小厂产品合金配比偷减,铋含量不足,熔点漂移。 ✅解决:更换源头工厂产品,索要批次光谱检测报告。
圈内小提醒:低温焊锡丝故障,优先排查温度、焊盘、操作手法,不要上来就判定产品不行。很多问题是操作适配不到位导致。
深圳市永佳润金属生产的低温焊锡丝,每批次光谱仪检测,严控合金配比,避免熔点漂移;助焊剂针对低温合金专门调试。遇到焊接异常,技术团队可以协助客户按现象一步步排查,区分是工艺操作问题还是物料问题,而不是直接甩锅。
总结:低温焊锡丝最典型的坑就是未冷却晃动造成焊点裂纹,其次是温度设置不合理。遇到故障按照 “焊盘状态→烙铁温度→冷却操作→物料品质” 顺序逐项排查,大部分焊接问题都可以解决。
提到低温焊锡丝,很多人的第一印象就是 “熔点低”。但低温焊锡… 【详情+】
很多人焊完就完事,忽略低温焊锡丝焊接后的清洗、焊点与物料储存… 【详情+】

 扫描关注我们
 扫描查看手机网站

