
深圳市永佳润金属有限公司电子焊锡材料开发制造销售于一体的厂商
 一手货源
 库存充足
 售后服务
 质量保障
15820477555(李经理)

热搜关键词: 有铅锡条37/63 138℃低温焊锡丝S… 不锈钢材质专用锡线 废锡回收
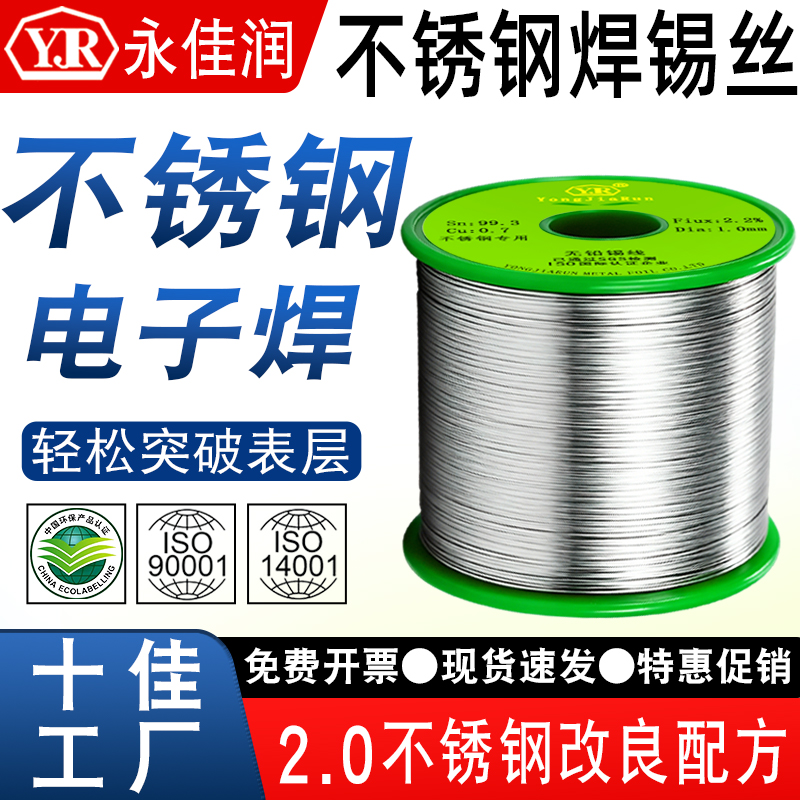
虚焊特征:焊点表面哑光、颗粒粗糙,没有形成良好金属浸润,受力极易脱落。 主要诱因: 1、不锈钢母材预热不足,母材温度达不到焊接要求,焊锡仅仅表面熔化,没有和不锈钢形成冶金结合; 2、烙铁温度偏低,热输入不够; 3、不锈钢表面氧化膜、油污没有清理,助焊剂无法破除氧化层; 4、焊点尚未完全冷却,工件被拨动,形成内部微裂纹,外观近似虚焊; 5、物料杂质超标,合金成分漂移。
✅解决对策:
· 焊前打磨、擦拭不锈钢焊接点位,去除油污氧化层;
· 烙铁温度控制 340 380℃,厚工件延长预热时间,保证母材蓄热到位;
· 焊接完成,保持工件静止,等待焊点完全冷却凝固之后再移动;
· 选用光谱逐批检测的源头工厂物料,减少合金杂质带来的缺陷。
气泡藏在焊点内部,肉眼不一定看得出来,需要切片、拉力或者 X 光才能发现。产生主要原因: 1、助焊剂受热分解产生的气体来不及从熔融锡液中逸出,焊点已经冷却凝固,气体封存在内部形成气泡。不锈钢导热慢,如果焊接速度过快,熔池冷却太快,气体跑不出去。 2、工件表面有水汽、油污,受热汽化,气体包裹进焊点内部。 3、焊锡丝药芯助焊剂配比不合理,产气过大。
✅解决对策: 1、工件彻底除油除水,杜绝水汽油污带入熔池; 2、适当放慢焊接节拍,给熔池内气体留出逸出时间,不要一味追求高速焊接; 3、优化温度,不要温度过高造成助焊剂瞬间大量产气; 4、选用助焊剂配方经过调试的不锈钢焊锡丝。
深圳市永佳润金属 Sn99.3Cu0.7 不锈钢无铅焊锡丝,依托 20 人研发团队,针对不锈钢工况调试药芯配方,控制助焊剂产气水平;78 台自动化设备保障线材与药芯稳定性;光谱逐批质检合金。当产线频繁出现气泡虚焊,技术人员可以协助排查,区分是工艺操作还是物料因素。
1、新品投产之前,务必做试板,切片或者拉力抽检焊点,不要只看外观; 2、厚不锈钢件,优先保证预热,不要单纯拉高烙铁温度; 3、不要把普通电路板无铅焊锡丝拿来焊接不锈钢,会批量爆出虚焊。
总结:虚焊大多来自预热不足、母材脏污、冷却阶段扰动工件;焊点气泡多来自水汽油污、熔池冷却过快、助焊剂产气过大。焊前清理母材、把控预热与焊接节拍、选用配方稳定的不锈钢专用焊锡丝,配合试板抽检,就可以大幅降低气泡虚焊缺陷概率。
提到低温焊锡丝,很多人的第一印象就是 “熔点低”。但低温焊锡… 【详情+】
很多人焊完就完事,忽略低温焊锡丝焊接后的清洗、焊点与物料储存… 【详情+】

 扫描关注我们
 扫描查看手机网站

